 EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
텅스텐 방사선 보호 패널은 어떻게 제조됩니까?
텅스텐 방사선 보호 패널의 제조는 주로 분말 야금 공정(가장 성숙하고 널리 사용되는 방법)에 의존합니다. 자세한 단계는 다음과 같습니다:
주류 공정: 분말야금
이 공정은 안정적인 품질과 저렴한 비용의 장점으로 평면형, 대형 또는 표준형 텅스텐 방사선 보호 패널의 대량 생산에 적합합니다.
분말 준비 및 혼합
원료 선택: 고순도 텅스텐 분말(순도 ≥99.9%)을 주재료로 사용하고 합금 원소 분말(니켈, 철 또는 구리)을 3%-15%의 비율로 추가합니다. 니켈과 철은 바인더 역할을 하여 패널의 기계적 특성과 가공성을 향상시킵니다. 중성자 방사선 차폐 시나리오의 경우 붕소 분말을 추가하여 중성자 흡수 능력을 향상시킬 수 있습니다.
균일한 혼합 : 혼합된 분말을 고효율 혼합기에 넣고 소량의 유기바인더(예: 파라핀)를 첨가하여 분말 입자의 결합 성능을 향상시킵니다. 각 성분이 균일하게 분포되도록 진공 또는 불활성 가스 보호 하에서 2~4시간 동안 혼합합니다.
조형
CIP(Cold Isostatic Pressing): 대형 패널의 핵심 성형 단계입니다. 혼합된 분말을 유연한 금형(예: 고무 금형)에 넣고 냉정수압 프레스에 넣습니다. 고압(100~300 MPa)을 모든 방향으로 균일하게 가하여 필요한 크기와 초기 밀도(상대 밀도 ≥60%)를 갖는 패널 블랭크를 형성합니다.
다이 프레싱: 작거나 얇은 패널의 경우 직접 압축 성형을 위한 견고한 금속 금형을 사용합니다. 이는 더 효율적이지만 단순한 형상에 적합합니다.
소결
압축된 블랭크를 수소 분위기 소결로에 놓습니다(수소는 텅스텐 분말의 산화를 방지하는 데 사용됩니다). 조절된 가열 속도로 온도를 1400~1600°C까지 올리고 2~6시간 동안 따뜻하게 유지하세요.
소결 과정에서 바인더가 휘발되고, 분말 입자가 원자 확산 및 결합을 거쳐 치밀화를 실현합니다. 최종 블랭크의 상대 밀도는 95%-99%에 도달하여 방사선 차폐 성능 요구 사항을 충족할 수 있습니다.
정밀 가공
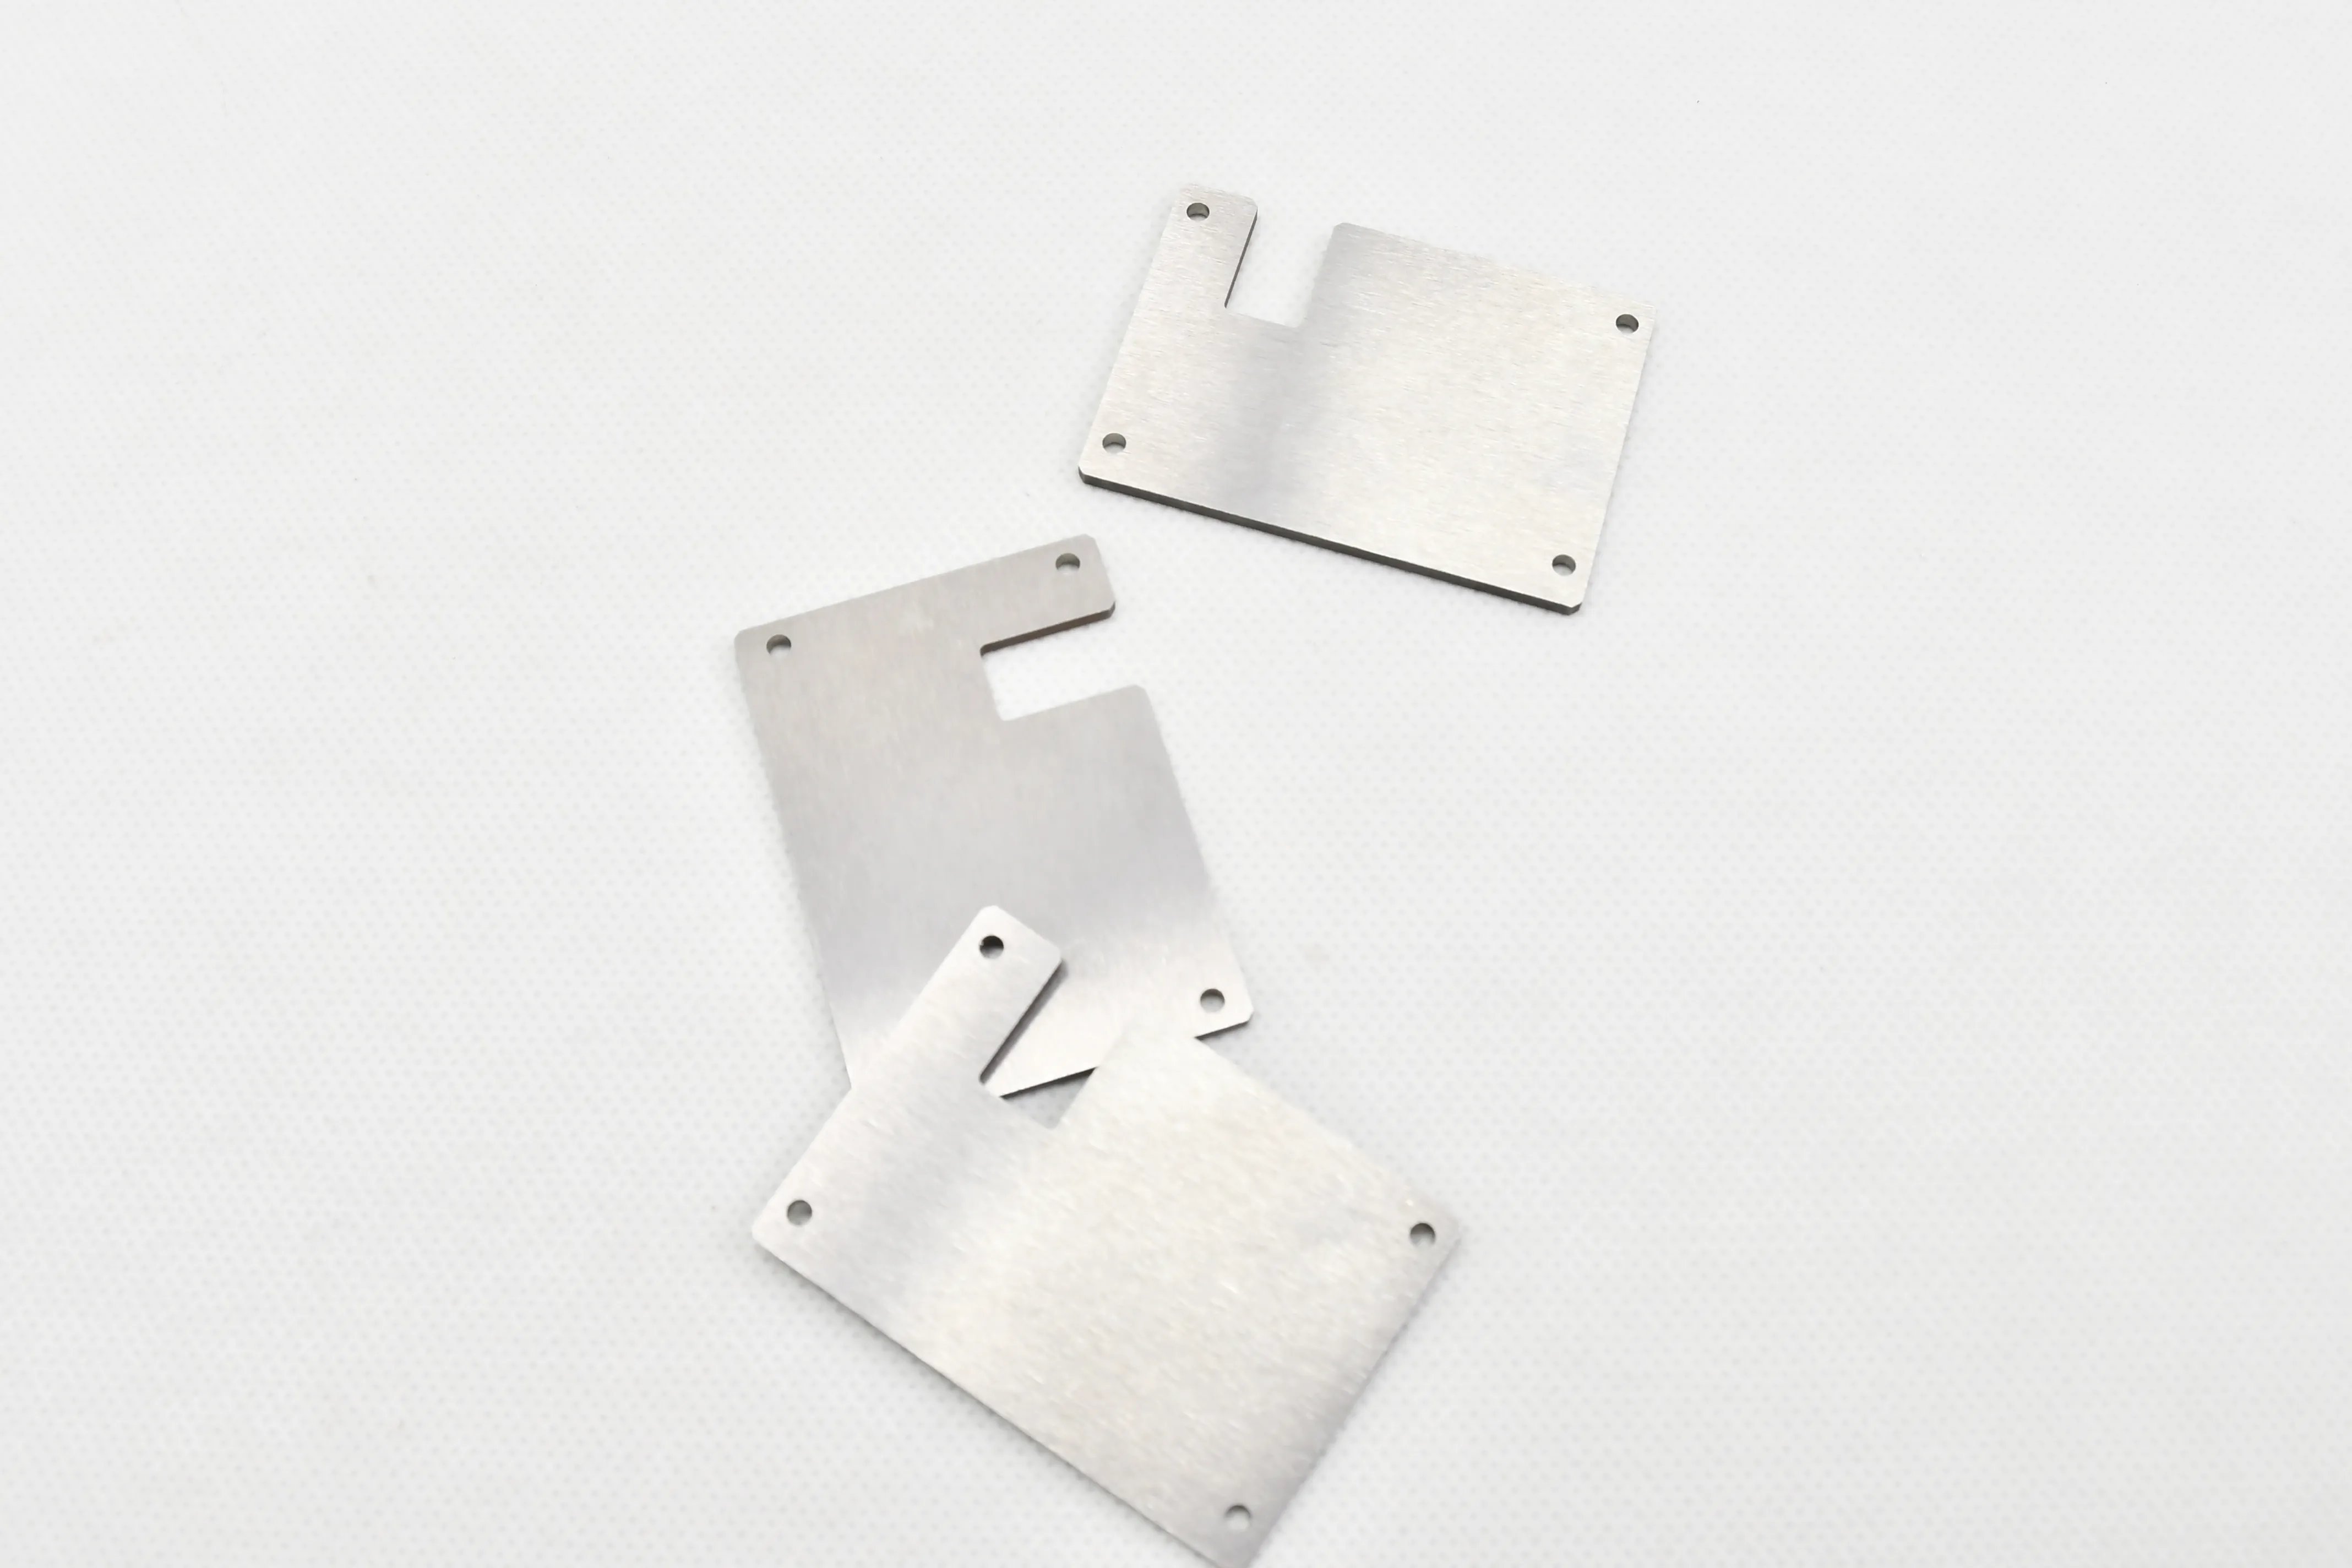
소결 블랭크를 가공하려면 CNC 절단기, 그라인더, 드릴링 머신을 사용하세요. 패널의 두께 공차(±0.1mm)와 평탄도를 조절하고, 설치 구멍, 홈, 모서리 면취 등을 고객 도면에 맞게 가공하는 것이 핵심이다.
차폐 장비로 조립해야 하는 패널의 경우 정밀 가공을 통해 연결 구조의 정확성이 보장됩니다.
표면 처리
부식 방지 처리: 패널 표면에 전기 도금(니켈 도금, 아연 도금) 또는 패시베이션을 수행하여 내식성을 향상시키고 습한 환경에서 산화를 방지합니다.
표면 연마: 의료 또는 정밀 장비 시나리오에 사용되는 패널의 경우 표면을 연마하여 표면 거칠기(Ra ≤0.8μm)를 줄이고 외관 품질을 향상시킵니다.
품질검사
핵심 성능 지표 테스트: 밀도(16.5~18.5g/cm3), 방사선 차폐 효율(X선/γ선 감쇠율 테스트), 치수 허용 오차 및 기계적 강도.
방사선 누출 위험이 없는지 확인하기 위해 원자력 산업 응용 분야에 대한 누출 감지를 수행합니다.


